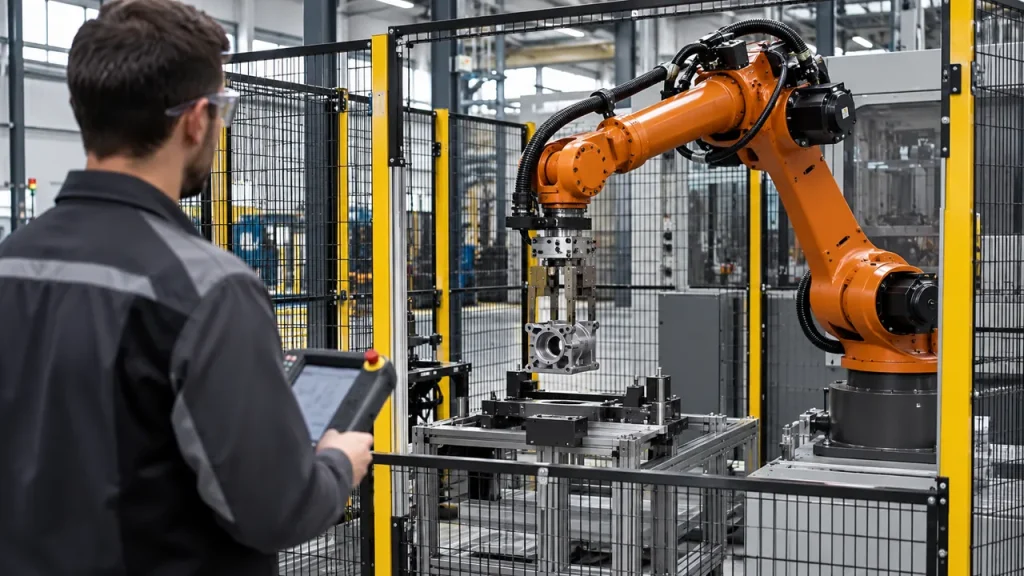

Una célula robotizada puede estar formada por un robot, una herramienta y varios equipos auxiliares, pero su rendimiento depende de cómo trabajan juntos. Un programa que mueve el brazo de un punto a otro es solo una parte del proyecto: también hay que coordinar señales, definir qué ocurre ante una incidencia y comprobar que el proceso cumple los requisitos de producción y seguridad.
Preparar esos aspectos antes de llegar a planta ayuda a reducir improvisaciones y facilita que las pruebas se centren en lo que todavía no se ha podido validar.
Empezar por el proceso, no por las trayectorias
El primer paso es describir qué debe hacer la célula. En una aplicación de manipulación, por ejemplo, hay que conocer cómo llegan las piezas, dónde debe dejarlas el robot y qué variaciones son admisibles. En soldadura, además de los movimientos, cuentan la geometría de la unión, el acceso de la antorcha y la secuencia de trabajo.
Conviene documentar las piezas y sus tolerancias, las posiciones de entrada y salida, el tiempo de ciclo objetivo y las operaciones que ejecutan otras máquinas. También es útil acordar los criterios de aceptación: qué se medirá durante las pruebas y quién dará el visto bueno.
El tiempo de ciclo no depende únicamente de la velocidad del robot. Las esperas por una pieza, la apertura de una pinza o el intercambio de señales pueden convertirse en el factor que marque el ritmo de la instalación.
Definir herramientas, referencias y señales
Para programar con precisión hacen falta datos fiables de la herramienta y del entorno. El punto central de herramienta o TCP, las referencias de trabajo y la posición de los útiles influyen en las trayectorias. Si el modelo digital no coincide con la instalación real, habrá que corregirlo durante la puesta en marcha.
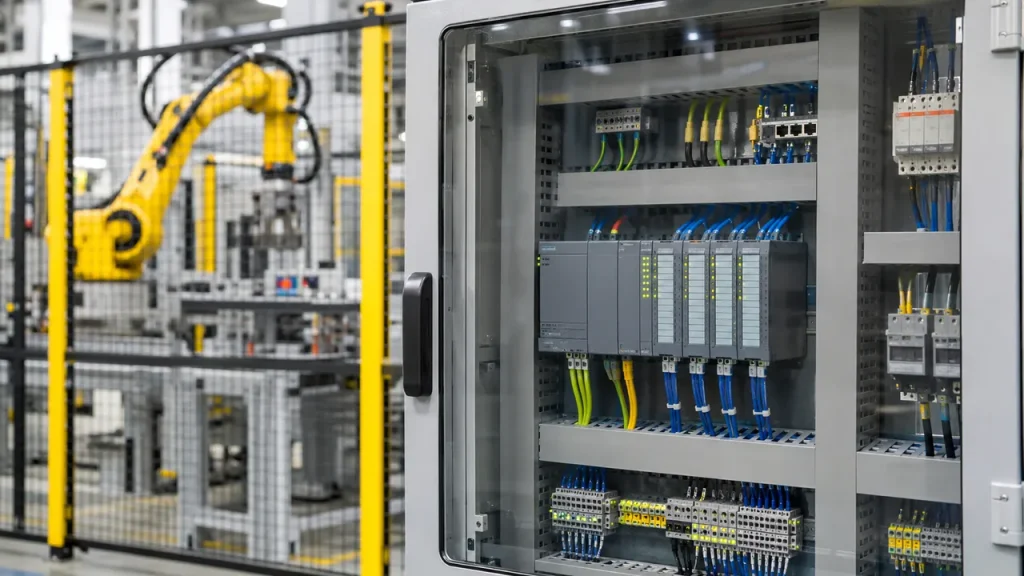
La coordinación con el PLC y los equipos de la célula también requiere un intercambio de señales definido: disponibilidad, inicio de ciclo, pieza preparada, operación terminada y fallos, entre otras. No basta con enumerar señales; hay que acordar su significado y la secuencia en que aparecen.
Un documento de interfaces compartido entre quienes programan el robot y el control de la instalación ayuda a detectar discrepancias antes de las pruebas.
Qué aporta la programación offline
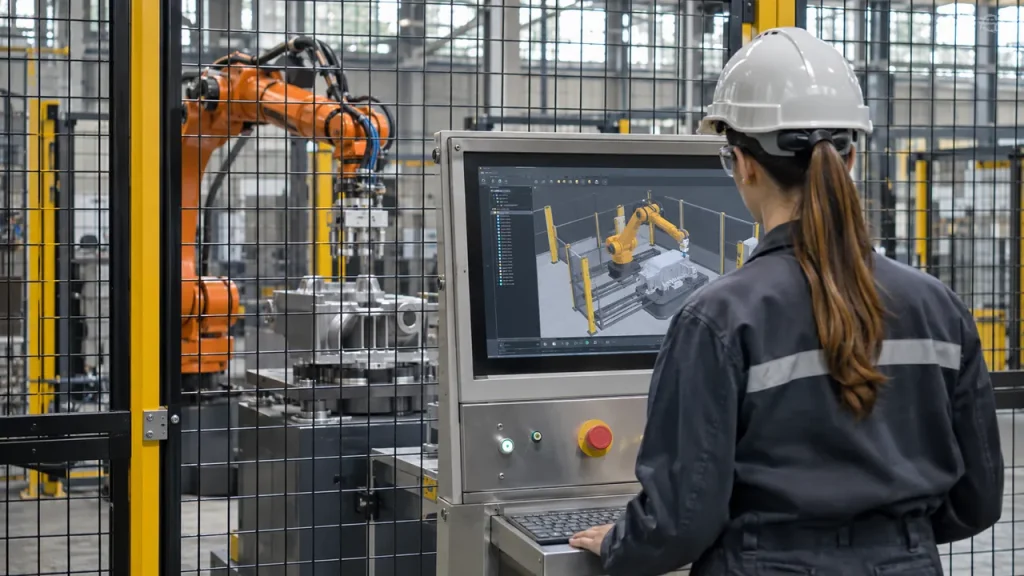
La programación offline permite preparar y comprobar parte de los movimientos en un entorno virtual, sin depender en todo momento de la disponibilidad física del robot. Según el alcance del modelo, se pueden estudiar accesos, recorridos, interferencias y secuencias de trabajo antes de instalar o detener la célula.
Es especialmente útil cuando existe un modelo fiable de la instalación o cuando se busca adelantar trabajo mientras se fabrica el utillaje. Sin embargo, el programa simulado no elimina necesariamente los ajustes en planta: tolerancias, calibración, cables, herramientas y diferencias entre modelo y realidad pueden obligar a modificar puntos y trayectorias.
Bytewise Robotics trabaja en programación robótica, control PLC y puesta en marcha en planta.
Para proyectos que combinan simulación, integración y pruebas en campo, la programación de robots industriales debe coordinarse con el diseño mecánico y el control de la línea desde el principio.
Simular la coordinación antes de la puesta en marcha
El virtual commissioning o puesta en marcha virtual va más allá de visualizar el movimiento de un robot. Consiste en probar el comportamiento del control frente a un modelo de la máquina o de la célula, con el nivel de detalle que permita el proyecto. Así se pueden revisar secuencias, intercambios de señales y ciertos escenarios de fallo antes de disponer de toda la instalación física.
Su utilidad depende de la fidelidad del modelo y de qué elementos se hayan conectado a la simulación. Una prueba virtual puede revelar problemas de lógica, pero no sustituye la validación de los equipos reales, las condiciones del proceso ni las comprobaciones de seguridad en planta.
Preparar la seguridad y los modos de recuperación
La seguridad debe abordarse desde el diseño de la aplicación completa, con una evaluación de riesgos realizada por las personas competentes. El robot, la herramienta, la pieza, los dispositivos de protección y las tareas de operación o mantenimiento forman parte del análisis.
El programa de producción no sustituye a las funciones de seguridad diseñadas y validadas para la instalación. También hay que definir cómo se detiene y recupera el proceso tras una incidencia: quién puede intervenir, cómo se comprueba el estado de la célula y en qué condiciones se reinicia el ciclo.
Por ejemplo, si una parada deja una pieza a medio recorrido, volver a pulsar «inicio» sin una secuencia de recuperación definida puede generar nuevas incidencias. Estos supuestos conviene tratarlos antes de la entrega.
Planificar las pruebas en planta
Una puesta en marcha ordenada suele avanzar desde comprobaciones individuales hasta pruebas del ciclo completo:
- Verificar herramientas, referencias, conexiones y señales con los equipos implicados.
- Comprobar movimientos y accesos de forma controlada, siguiendo los procedimientos de seguridad de la instalación.
- Ensayar la secuencia con los equipos auxiliares y revisar las situaciones de parada y recuperación previstas.
- Validar la calidad del proceso y medir el tiempo de ciclo en condiciones representativas de producción.
- Entregar copias de los programas, documentación de señales e instrucciones de operación y mantenimiento acordadas.
El objetivo no es considerar la célula terminada porque el robot haya completado un movimiento, sino comprobar que el proceso completo funciona de forma repetible y que el equipo de planta sabe operarlo.
Antes de iniciar el proyecto
Una lista de piezas, planos actualizados, objetivos de producción, marcas y controladores disponibles, definición de señales y criterios de aceptación forman una buena base de partida. Si algún dato todavía no existe, es preferible identificarlo como pendiente y asignar un responsable antes que darlo por supuesto.
La programación aporta más valor cuando se integra en el proyecto desde las primeras decisiones. Una preparación cuidadosa no elimina todos los ajustes, pero permite llegar a la puesta en marcha con menos incógnitas y con un plan de pruebas claro.